Produkte


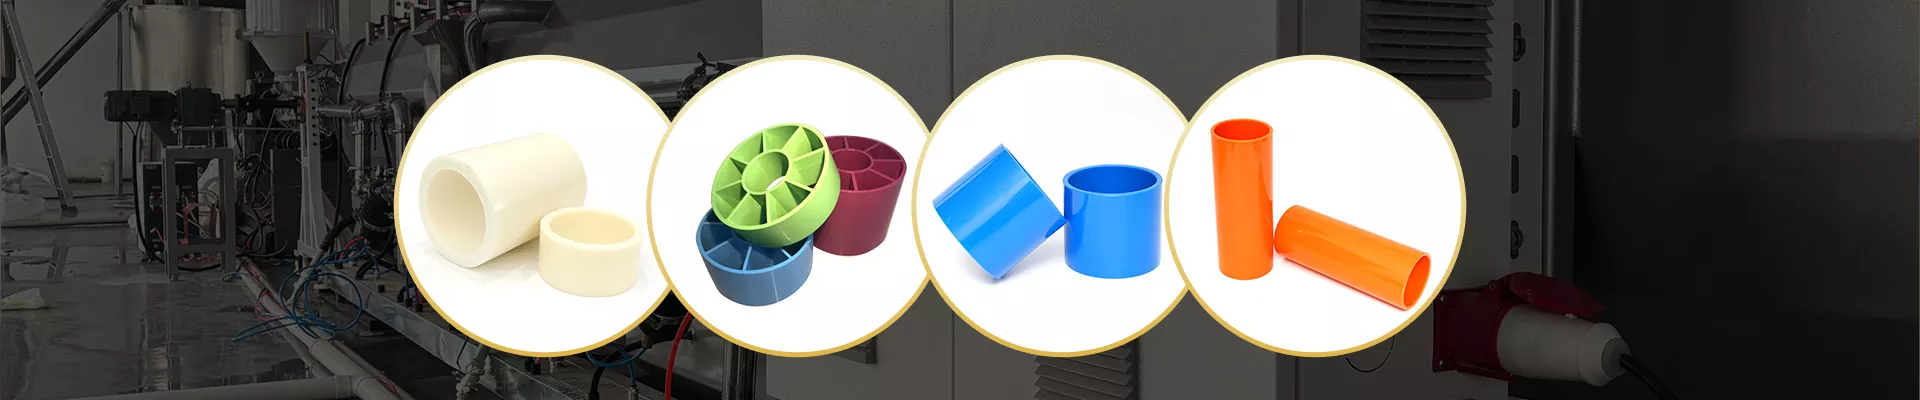
Kunststoff-ABS-Kernrohre
Als vertrauenswürdiger Lieferant für börsennotierte Unternehmen wie Sinoma Lithium Membrane und Dingsheng New Energy Materials Co., Ltd. verlässt sich JSHKCORES auf die strengen Qualitätskontrollstandards seiner hauseigenen Reinräume, um Herstellern von Lithium-Ionen-Batterien, optischen Filmen und elektronischen Kupferfolien zuverlässige ABS-Kernrohre aus Kunststoff zu liefern.
Anfrage absenden
Produktbeschreibung
Kunststoff-ABS-Kernrohre von JSHKCORES. Dank über einem Jahrzehnt kontinuierlicher Weiterentwicklung unserer speziellen Extrusionsformkompetenz und gründlicher Validierung an unseren Produktionslinien während des gesamten Herstellungsprozesses bieten ABS-Kunststoff-Kernrohre eine gleichbleibende und zuverlässige Qualität und bilden den Kern unserer Produktpalette. die einer professionellen Validierung auf Produktionslinienebene unterzogen wurden.
Leistungsvalidierung
Während eines 12-monatigen Vor-Ort-Tests für Hochgeschwindigkeitswickelanwendungen mit Lithium-Ionen-Batterieseparatoren, hochwertigen optischen Folien und elektronischen Kupferfolien (mit einer durchschnittlichen Wickelgeschwindigkeit von 100–120 m/min und einer Belastung von 8–15 kg pro Rolle) zeigten Kunststoff-ABS-Kernrohre eine hervorragende Leistung:
● Es sorgte nicht nur für eine saubere Wickelumgebung ohne Partikelverunreinigungen.
● Außerdem wurde die Wicklungsexzentrizität um 25–30 Prozent reduziert.
● Deutliche Verbesserung der Wickelausbeute um 40 Prozent.
● Erfüllt perfekt die strengen Anforderungen der High-End-Fertigung.
Technische Vorteile und Fertigungstechnologie
Basierend auf über einem Jahrzehnt Erfahrung in der Extrusionsformtechnologie und Erfahrung in der End-to-End-Produktionslinienvalidierung haben unsere ABS-Kernrohre ein proprietäres technisches System etabliert, das vollständig auf die Anforderungen hochwertiger Rollenmaterialien zugeschnitten ist.
Anstatt die in der Branche üblichen Standard-Extrusionslösungen zu übernehmen, haben wir unabhängig einen hochpräzisen, gleichläufigen, parallelen Doppelschnecken-Extrusionsprozess optimiert, um die Herausforderungen zu bewältigen, die sich aus hochpräzisen Anwendungen wie Lithium-Ionen-Batterieseparatoren, Aluminiumfolien und optischen Folien ergeben. Wir haben unabhängig einen hochpräzisen, gleichläufigen, parallelen Doppelschnecken-Extrusionsprozess optimiert.
● Durch maßgeschneiderte Schneckengewindekombinationen, präzise segmentierte Temperaturregelung und dynamische Regulierung des Schmelzedrucks erreichen wir eine gleichmäßige Plastifizierung des ABS-Rohmaterials.
● Beseitigung häufiger Probleme wie Blasen, Delaminierung und ungleichmäßige Wandstärken an der Quelle.
● Entwicklung einer ergänzenden Inline-Konzentrizitätskalibrierungstechnologie und eines Niedrigtemperatur-Einstellprozesses im Gradientenstil.
● Strikte Kontrolle der Rundheitsabweichung der fertigen Produkte auf 0,1 mm genau, wobei die axiale Geradheit weit über den allgemeinen Industriestandards liegt.
● Durch die Technologie zur Optimierung der molekularen Anordnung mit geringer Eigenspannung bleiben die Rohre auch bei Langzeitbetrieb mit hoher Geschwindigkeit frei von Rissen oder Verformungen.
● Vollständige Erfüllung der Präzisionsanforderungen für das Auf- und Abwickeln hochwertiger Rollenmaterialien.
Produktionsprozess und Qualitätskontrolle
Vom Eingang der Rohstoffe bis zum Versand der fertigen Produkte haben wir einen standardisierten Produktionsprozess mit geschlossener Regelung über die gesamte Lieferkette hinweg etabliert. Jede Stufe entspricht klaren Verifizierungskriterien und stellt sicher, dass jedes ABS-Kernrohr einer professionellen Prüfung auf der Ebene der Produktionslinie unterzogen wird.
Rohstoffinspektion und Vorbehandlung
● Die Produktion beginnt mit der Vorbehandlung der Rohstoffe.
● Das gesamte eingehende ABS-Harz wird bei der Ankunft einem Schmelzindextest unterzogen.
● Sobald es genehmigt ist, wird es präzise nach individuellen Rezepturen gemischt und in eine Trockenkammer mit konstanter Temperatur bei 80 °C überführt, wo es zwei Stunden lang stehen gelassen wird, um die Feuchtigkeit gründlich zu entfernen.
● Eliminierung des Risikos innerer Spannungen im Schlauch, die durch Feuchtigkeit an der Quelle verursacht werden.
Extrusions- und Formverfahren
● Anschließend wird das Rohmaterial zur Plastifizierung im geschlossenen Kreislauf einem Doppelschneckenextruder zugeführt.
● Der extrudierte Rohrvorformling wird direkt einer Unterdruck-Vakuumformhülse zugeführt.
● Es wird mithilfe eines dreistufigen Wasserkühlungsprozesses langsam abgekühlt und ausgehärtet, um Verformungen durch schnelles Abkühlen zu verhindern.
Echtzeitüberwachung und Endproduktinspektion
● Die gesamte Produktionslinie ist mit Laserdickenmessgeräten und Koaxialitätssensoren zur dynamischen Echtzeitüberwachung ausgestattet.
● Nicht konforme Produkte werden automatisch markiert und abgelehnt.
● Nach hochpräzisem, spanfreiem Schneiden, Endanfasen sowie Reinigungs- und Staubentfernungsprozessen werden alle fertigen Produkte einer umfassenden Prüfung hinsichtlich Aussehen, Abmessungen und Druckfestigkeit unterzogen.
● Erst nach Bestätigung der Konformität werden sie staubdicht verpackt und im Lager eingelagert.
● Gewährleistung einer vollständigen Rückverfolgbarkeit der Produktionsdaten und einer fehlerfreien Lieferung während des gesamten Prozesses.
Anpassungsfähigkeit
Wir sind derzeit in der Lage, einen stetigen Vorrat an Kernrohren aus ABS-Kunststoff mit den Innendurchmessern 152 mm und 153 mm zu liefern.
● Die Wandstärke kann individuell auf jeden Wert zwischen 4 und 15 mm angepasst werden.
● Die Länge kann auf jede beliebige Größe zugeschnitten werden, um Ihren spezifischen Anforderungen gerecht zu werden.
Bitte nehmen Sie jederzeit Kontakt zu uns auf, um Ihre Bedürfnisse zu besprechen.
Hot-Tags: Kunststoff-ABS-Kernrohre
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.